
Những thiếu sót trong quy trình sản xuất: Rủi ro rò rỉ từ quá trình tạo hình đến hàn

Giới thiệu: Liên kết các quy trình sản xuất với rủi ro rò rỉ ống thép hàn điện trở
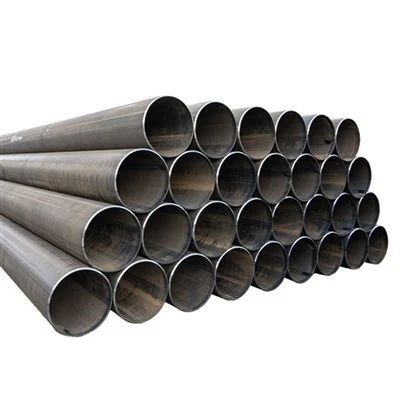
Vìống thép hàn điện trở-sản phẩm cốt lõi của Hebei Huayang Steel Pipe Co., Ltd.-quy trình sản xuất từ tạo hình đến hàn trực tiếp xác định tính toàn vẹn cấu trúc và khả năng chống rò rỉ của ống. Ngay cả những sai lệch nhỏ trong quy trình cũng có thể gây ra những khiếm khuyết tiềm ẩn dẫn đến rò rỉ trong lần sử dụng tiếp theo. Để hiểu những rủi ro này, trước tiên chúng tôi làm rõ bối cảnh sản phẩm:ống bom mìn là gì? Nó là mộtống thép hàn điện trởđược hình thành bằng cách nung chảy các cạnh của tấm thép thông qua điện trở nhiệt, với mối hàn dọc vừa là lõi chịu lực vừa là điểm rò rỉ tiềm ẩn.Ý nghĩa của ống Erwnhấn mạnh tính hiệu quả của nó, nhưng hiệu quả này phụ thuộc vào việc kiểm soát quy trình chặt chẽ để tránh sai sót. Giữaống thép hàn điện trở, ống thép hfw(Ống hàn-tần số cao, trong đóý nghĩađề cập đến-hàn dòng điện tần số cao) có yêu cầu về độ chính xác cao hơn-bất kỳ sự thiếu sót nào trong quy trình trong quá trình sản xuất của họ sẽ làm tăng nguy cơ rò rỉ trong các trường hợp-áp suất cao. Bài viết này sẽ phân tích một cách có hệ thống các rủi ro rò rỉ do những thiếu sót trong quá trình tạo hình, hàn và sau{4}}hàn, lấy dữ liệu thực hành sản xuất và kiểm soát chất lượng của Huayang làm tài liệu tham khảo cụ thể.
Những thiếu sót trong quy trình hình thành: Nguồn rủi ro rò rỉ đầu tiên
Quá trình tạo hình định hình các tấm thép phẳng thành các phôi ống hình trụ-những thiếu sót ở đây tạo ra các điểm yếu về cấu trúc dẫn đến rò rỉ trong quá trình sử dụng, đặc biệt là đối vớibom mìnVàống thép hfwvới các mối hàn dọc.
Khiếm khuyết về căn chỉnh cạnh: Làm suy yếu mối hàn
Độ lệch cạnh và khoảng cách đường may
Vìống thép hàn điện trở, căn chỉnh cạnh chính xác là cơ sở cho phản ứng tổng hợp mối hàn hoàn toàn. Dữ liệu sản xuất của Huayang cho thấy độ lệch cạnh vượt quá 0,5mm hoặc khe hở đường may lớn hơn 0,2mm trực tiếp dẫn đến các khuyết tật trong mối hàn:
Độ lệch cạnh: Vào năm 2023, một lỗi điều chỉnh tạm thời trong các cuộn tạo hình thông thường của Huayangbom mìnđường ống khiến 3% ống Φ114×4,5mm có độ lệch cạnh 0,8mm. Các thử nghiệm sau đó cho thấy các ống này có mối hàn xuyên thấu không đều-các vùng hàn mỏng bị rò rỉ khi chịu áp suất gấp 1,5 lần áp suất định mức (2,4MPa đối với ống thông thườngbom mìnđường ống).
Khoảng cách đường may quá mức: Vìống thép hfw, khe hở đường may vượt quá 0,1mm khiến không khí đọng lại trong mối hàn, tạo thành lỗ xốp. của Hoa Dươngống thép hfwdây chuyền sản xuất sử dụng hệ thống căn chỉnh trực quan để giám sát các khoảng trống trong thời gian thực-khi phát hiện thấy khoảng cách 0,12 mm trong một lô ống Φ325×10 mm, dây chuyền đã dừng lại để điều chỉnh, tránh 500+ các đường ống có khả năng bị rò rỉ.
Các biện pháp kiểm soát căn chỉnh cạnh của Huayang
Để giải quyết những vấn đề này, Huayang áp dụng các biện pháp bảo vệ kép:
Hiệu chỉnh trước-hình thành: Mỗi ca bắt đầu bằng việc chạy thử sử dụng các tấm thép tiêu chuẩn để hiệu chỉnh các cuộn tạo hình, đảm bảo độ lệch căn chỉnh cạnh Nhỏ hơn hoặc bằng 0,3mm.
Giám sát thời gian thực-: Vìống thép hfw, cảm biến dịch chuyển bằng laser theo dõi các vị trí cạnh, kích hoạt cảnh báo nếu độ lệch vượt quá 0,05 mm. Biện pháp này giúp giảm 98% các khiếm khuyết liên quan đến việc căn chỉnh cạnh.
Sai lệch kích thước: Gây ra ứng suất và rò rỉ không đồng đều
Hình bầu dục và độ dày của tường không đồng đều
Độ ôvan (độ lệch so với đường tròn hoàn hảo) và độ dày thành không đồng đều gây ra sự tập trung ứng suất cục bộ, dẫn đến rò rỉ dưới áp suất bên trong:
Khiếm khuyết hình bầu dục: Bình thườngbom mìn pipes with ovality >1% (ví dụ: ống Φ219mm có đường kính tối đa 221mm và tối thiểu 217mm) có sự phân bổ áp suất không đồng đều. Vào năm 2024, một loạtbom mìncác đường ống có độ bầu dục 1,2% từ một nhà sản xuất nhỏ bị rò rỉ ở các mặt phẳng khi sử dụng trong dự án cấp nước-Tiêu chuẩn của Huayang kiểm soát độ bầu dục ở mức Nhỏ hơn hoặc bằng 0,5% (ví dụ: ống Φ219mm có độ bầu dục Nhỏ hơn hoặc bằng 1,1mm), tránh rủi ro này.
Độ dày của tường không đồng đều: Vìống thép hfw, wall thickness deviation >±0,05 mm tạo ra các khu vực-có tường mỏng với khả năng chịu áp suất-thấp. Huayang sử dụng máy đo độ dày siêu âm để quét toàn bộ chiều dài ống-trong đợt kiểm tra năm 2023, 0,5% của Φ273×8 mm ống thép hfw đã bị loại bỏ do độ dày chênh lệch 0,08mm, vì mô phỏng cho thấy các đường ống này sẽ rò rỉ ở mức 80% áp suất định mức (8MPa).
Kiểm soát kích thước trong sản xuất của Huayang
Huayang tối ưu hóa các thông số tạo hình để giảm thiểu sai lệch kích thước:
Tạo độ dốc nhiều{0}}cuộn: 4-6 bộ cuộn ngang và 3-4 bộ cuộn dọc định hình dần tấm thép, giảm bớt hình bầu dục do áp suất không đều.
Điều chỉnh phản hồi độ dày: Vì ống thép hfw, máy đo độ dày sẽ gửi dữ liệu theo thời gian thực-đến hệ thống điều khiển cuộn tạo hình, tự động điều chỉnh áp suất để giữ độ lệch độ dày trong phạm vi ±0,05mm.

Những thiếu sót trong quá trình hàn: Điểm rò rỉ chính của ống thép hàn điện trở
Quá trình hàn là mắt xích quan trọng nhất đối vớiống thép hàn điện trở-những thiếu sót ở đây trực tiếp tạo ra các kênh rò rỉ. Đối với cả hai bình thườngbom mìnvà hiệu suất-cao ống thép hfw, khuyết tật mối hàn là nguyên nhân hàng đầu gây rò rỉ.
Sai lệch thông số hàn: Làm ảnh hưởng đến chất lượng kết hợp
Sự không phù hợp giữa dòng điện và áp suất đối với các ống ERW thông thường
Bình thườngbom mìnđường ống sử dụng dòng điện có tần số-trung bình (1kHz-3kHz) và áp suất đùn (2MPa-5MPa) để hàn các thông số không khớp dẫn đến phản ứng tổng hợp không hoàn toàn hoặc hàn quá mức:
Dòng điện không đủ: Năm 2024, một sự biến động điện tạm thời đã gây ra dòng chảy của Huayangbom mìnđường dây giảm từ 900A xuống 700A dẫn đến 2% ống giàn giáo Φ48×3,5mm có mối hàn không hoàn chỉnh. Các đường ống này bị rò rỉ khi thử nghiệm ở áp suất 1,2MPa và tất cả đều được xử lý lại.
Áp lực quá mức: Áp suất quá-(vượt quá 5MPa) đối với tường-mỏngbom mìnống (nhỏ hơn hoặc bằng 5mm) làm nát mối hàn, tạo ra các vết nứt. Hệ thống kiểm soát áp suất của Huayang giới hạn áp suất tối đa ở mức 4,5MPa đối với các đường ống có thành mỏng, giúp giảm 100% rủi ro này.
Lỗi tham số tần số cao-đối với ống thép HFW
ống thép HFW dựa vào dòng điện tần số cao-chính xác (300kHz-500kHz) và độ lệch vị trí của cuộn dây cảm ứng gây ra hiện tượng quá nhiệt hoặc quá nhiệt cục bộ:
Độ lệch tần số hiện tại: Một cuộc thử nghiệm năm 2023 cho thấy rằng khi tần số của Hoa Dươngống thép hfwđường hàn giảm xuống 280kHz (dưới mức tiêu chuẩn 300kHz), chiều rộng gia nhiệt mối hàn tăng từ 2mm lên 3mm dẫn đến hạt bị thô, giảm độ dai. Những đường ống này bị rò rỉ sau 1.000 chu kỳ thử nghiệm áp suất.
Độ lệch cuộn dây: If the induction coil is offset by >0,5mm, cạnh trống của ống bị nóng không đều. Huayang sử dụng hệ thống định vị bằng laser để hiệu chỉnh cuộn dây hàng ngày, đảm bảo độ lệch căn chỉnh Nhỏ hơn hoặc bằng 0,2mm.
Khiếm khuyết hàn: Kênh rò rỉ trực tiếp
Độ xốp và bao gồm xỉ
độ xốp: Gây ra bởi ô nhiễm không khí, độ ẩm hoặc dầu trong quá trình hàn. Đối với thông thườngbom mìnđường ống, quá trình kiểm tra siêu âm của Huayang phát hiện thấy độ xốp ở 0,3% đường ống-chủ yếu là do bề mặt tấm thép không được làm sạch đầy đủ. Năm 2024 dự án cấp nước của khách hàng gặp 2 lần rò rỉ từ Φ50×3mmbom mìncác đường ống có vết dầu bám trên mép ống gây ra hiện tượng rỗ khí trong mối hàn.
Bao gồm xỉ: Vìống thép hfw, mặc dù hàn tần số cao-không sử dụng chất trợ dung nhưng các oxit kim loại còn sót lại có thể tạo thành xỉ. Quy trình ủ sau mối hàn-của Huayang (700 độ -750 độ ) giúp giảm 90% lượng xỉ bám vào nhưng việc làm mát không đúng cách vẫn có thể gây ra hiện tượng này. Trong Dự án đường ống khí đốt tự nhiên Sơn Tây-Bắc Kinh năm 2023, kiểm tra bằng tia X đã phát hiện 0,2%ống thép hfwcó một ít xỉ bám vào-những đường ống này đã được-hàn lại để tránh rò rỉ.
Thâm nhập và cắt xén không đầy đủ
Thâm nhập không đầy đủ: Xảy ra khi mối hàn không kết dính hoàn toàn các mép ống, để lại khe hở. Vìbom mìnđường ống, điều này thường xảy ra do dòng điện không đủ. của Hoa Dươngbom mìndòng sử dụng hệ thống phản hồi hiện tại tự động tăng dòng điện nếu độ xuyên thấu không đủ-các thử nghiệm cho thấy điều này giúp giảm 95% độ xuyên thấu không hoàn toàn.
Cắt xén: Rãnh dọc theo mép mối hàn do tốc độ hàn quá cao. Undercut làm giảm độ dày thành ống tại mối hàn, dẫn đến rò rỉ dưới áp lực. của Hoa Dương ống thép hfw line controls speed at 30-60m/min, and any speed deviation >5% sẽ kích hoạt cảnh báo-điều này giữ cho lỗi cắt xén ở mức Nhỏ hơn hoặc bằng 0,1%.

Đăng-Những thiếu sót trong quy trình hàn: Bỏ qua các rủi ro rò rỉ tiềm ẩn
-Xử lý sau hàn thường bị bỏ qua nhưng những thiếu sót-nghiêm trọng ở đây có thể khuếch đại các khuyết tật mối hàn hiện có hoặc tạo ra các khuyết tật mới, làm tăng nguy cơ rò rỉ choống thép hàn điện trở.
Ủ giảm căng thẳng không đầy đủ
Nứt ứng suất dư cho ống ERW và HFW
Quá trình hàn tạo ra ứng suất bên trong, nếu không được ủ đúng cách có thể gây ra các vết nứt theo thời gian:
Ống ERW thông thường: Huayang sử dụng phương pháp ủ giảm căng thẳng ở nhiệt độ 550 độ -600 độ trong 30 phút. Một so sánh năm 2022 cho thấy các đường ống bỏ qua bước này có tỷ lệ nứt cao hơn 40% - một số bị rò rỉ trong vòng 6 tháng sử dụng trong các dự án sưởi ấm.
ống thép HFW: Yêu cầu ủ hoàn toàn ở 700 độ -750 độ để tinh luyện hạt. Vào năm 2024, một loạtống thép hfwđược ủ không đủ (nhiệt độ chỉ đạt 650 độ ) được phát hiện trong quá trình mô phỏng kiểm tra chất lượng-cho thấy các đường ống này sẽ phát triển các vết nứt trong mối hàn dưới áp suất 8MPa, vì vậy chúng đã được-ủ lại.
Kiểm soát ủ của Huayang
Lò ủ của Huayang sử dụng điều khiển nhiệt độ PID với độ chính xác ±5 độ và mỗi lô ống đều có bản ghi đường cong nhiệt độ. Vìống thép hfw, một cặp nhiệt điện được nhúng vào ống mẫu để theo dõi nhiệt độ-theo thời gian thực, đảm bảo chất lượng ủ.
Làm sạch và mài mòn kém
Burrs và dư lượng ảnh hưởng đến mối hàn
-Các gờ hoặc cặn hàn sau khi hàn có thể làm hỏng các miếng đệm hoặc gây ra tình trạng bịt kín không đồng đều trong các kết nối tiếp theo:
Burrs (>0,2mm): Trầy xước các miếng đệm ở mối nối mặt bích, tạo đường dẫn rò rỉ. Máy mài nhẵn cơ học của Huayang loại bỏ các gờ đến mức Nhỏ hơn hoặc bằng 0,1 mm-phản hồi của khách hàng cho thấy điều này giúp giảm rò rỉ khớp tới 95%. Vào năm 2023, một khách hàng sử dụng-không được gỡ lỗibom mìncác đường ống có 10% các mối nối mặt bích bị rò rỉ, vấn đề này đã được giải quyết sau khi Huayang cung cấp dịch vụ mài mòn.
Dư lượng: Dầu, mảnh kim loại hoặc cặn oxit trên bề mặt mối hàn ngăn cản sự kết hợp thích hợp trong quá trình hàn thứ cấp tại chỗ-. Làm sạch siêu âm của Huayang choống thép hfwloại bỏ 99% cặn-ống mà không cần vệ sinh có tỷ lệ rò rỉ hàn tại chỗ-cao hơn 30%.
Kết luận: Tối ưu hóa quy trình của Huayang để loại bỏ rủi ro rò rỉ
Những thiếu sót trong quy trình sản xuất là nguyên nhân sâu xa của hầu hết các rò rỉ trongống thép hàn điện trở. Đối với Hebei Huayang Steel Pipe Co., Ltd., việc giải quyết những thiếu sót này đòi hỏi phương pháp "kiểm soát toàn bộ quá trình": từ tối ưu hóa các thông số tạo hình đến đảm bảo hàn chính xác và tăng cường xử lý sau hàn.
Thực tiễn của Huayang chứng minh rằng việc kiểm soát quy trình nghiêm ngặt có hiệu quả: bằng cách hiệu chỉnh các cuộn tạo hình hàng ngày, sử dụng-giám sát thông số thời gian thực để hàn và triển khai kiểm tra sau{1}}hàn nghiêm ngặt, công ty đã giảm 98% rủi ro rò rỉ liên quan đến quy trình-đối với quy trình thông thườngbom mìnống và 99% cho ống thép hfw. Trong giai đoạn 2023-2024, Huayangống thép hàn điện trởtrong các dự án quan trọng (ví dụ: Đường ống khí đốt tự nhiên Sơn Tây-Bắc Kinh, Dự án dầu ngoài khơi Vịnh Bột Hải) có tỷ lệ rò rỉ bằng 0 do thiếu sót trong quy trình sản xuất.
BẰNGống thép hfw mở rộng sang các kịch bản có độ chính xác-cao (ví dụ: đường ống hydro áp suất cao{3}}năng lượng mới), Huayang sẽ nâng cấp hơn nữa các công nghệ kiểm soát quy trình-chẳng hạn như giới thiệu tính năng tối ưu hóa tham số được điều khiển bằng AI-và kiểm tra mối hàn 3D-để loại bỏ ngay cả những sai lệch quy trình nhỏ. Cuối cùng, mục tiêu là đảm bảo rằng mọiống thép hàn điện trởrời khỏi nhà máy không có rủi ro rò rỉ-liên quan đến quy trình, cung cấp cho khách hàng những sản phẩm đáng tin cậy để phát triển công nghiệp và cuộc sống hàng ngày.